离心萃取机连续化实现路径全解析:破解反应后处理行业痛点
在医药、新能源、精细化工等领域的反应后处理环节,传统间歇式萃取工艺普遍面临效率低下、批次稳定性差、溶剂损耗高、VOCs排放超标等痛点,难以适配现代化连续生产对高
2026-11-16
离心萃取机-萃取离心-二氧化碳涡轮萃取槽-混合澄清槽-萃取塔-江苏正分科技有限公司
间歇式批次生产,产能释放存在硬性瓶颈反应釜完整作业流程包含进料、搅拌混合、长时间静置分层、出料、釜体清洗五大环节,各工序间存在大量等待空窗期,设备有效作业占比不足四成。以医药中间体萃取工段为例,单批次完整处理周期可达数小时,无法对接上下游连续流水线,企业若要扩大产能,只能新增多台反应釜并联布置,车间扩容、设备运维、人工管理成本同步翻倍。同时批次操作依赖人工管控进料量、搅拌时长,不同批次工艺参数存在偏差,直接造成成品纯度、收率出现明显波动,难以满足药企 GMP、精细化工高端产品标准化质控要求。
重力分层效率有限,物料利用率偏低反应釜依靠自然重力实现两相分层,物料混合传质仅依靠搅拌叶片扰动,两相接触面积有限,目标物质转移不充分,单级萃取转化效率偏低。釜体内部存在大量死角,高价值原料、中间体极易附着残留,每批次清洗都会产生可观物料损耗;分层不充分还会导致有效产物随废液流失,长期运行大幅拉低原料综合利用率,抬高单位产品原料成本。
设备占地庞大,基建投入压力大单台反应釜包含釜体、搅拌驱动、冷热交换夹套、沉降缓冲罐、配套储料罐等整套辅件,整体占地面积大。若搭建万吨级生产线,多台反应釜并联所需车间面积是同等处理量离心萃取机组的 3 至 5 倍,土地资源紧张的厂区想要扩产,需要额外投入高额厂房基建费用,资产投入回报周期大幅拉长。
能耗与溶剂损耗双高,不符合低碳生产标准反应釜搅拌系统需大功率电机持续运转,分层阶段还要维持保温或降温工况,冷热交换持续消耗蒸汽、电能;半开放釜口结构会造成有机溶剂持续挥发,一方面增加溶剂采购消耗,另一方面大量 VOCs 废气排放,企业需配套大型废气处理装置,环保运维成本居高不下。在当下双碳管控、排污收费收紧的行业环境下,高能耗、高挥发的反应釜工艺,持续加重企业合规与成本双重负担。

小规模研发、实验室小试、单日处理量极低且无连续化流水线规划的生产场景,简易反应釜仍具备低成本优势;
规模化量产、连续流水线配套、对产品纯度与批次稳定性要求高、厂区场地有限、有节能降碳、环保减排需求的企业,优先选用离心萃取机替换原有反应釜萃取工段。
在医药、新能源、精细化工等领域的反应后处理环节,传统间歇式萃取工艺普遍面临效率低下、批次稳定性差、溶剂损耗高、VOCs排放超标等痛点,难以适配现代化连续生产对高

在精细化工、医药中间体、油脂加工等行业,正己烷萃取是核心纯化环节,但传统反应釜间歇萃取长期存在效率低下、能耗偏高、溶剂损耗大、环保不达标等痛点,已难以适配规模化

在精细化工、医药中间体、天然产物提纯等行业中,氯仿凭借优良的有机溶剂特性,常被用于各类有机物的分离提取作业。氯仿溶剂密度大、溶解性强,但溶剂损耗控制、物料接触均

在精细化工、医药中间体、锂电新材料、环保废水处理等行业生产流程中,液液萃取是分离提纯、物料回收、杂质去除的核心工序。很多生产企业在设备选型时都会陷入两难:传统萃
在医药中间体合成生产过程中,萃取提纯是核心工序,直接决定产品纯度、收率与生产稳定性。传统生产场景里,多数企业长期依靠反应釜完成萃取分离作业,但医药行业对中间体纯

在精细化工、医药中间体合成行业生产过程中,二氯甲烷与 DMF 混合溶剂体系十分常见,工艺后续需要高效分离脱除二氯甲烷内残留的 DMF 杂

在精细化工、医药中间体、新能源材料及工业废水资源化等行业生产过程中,反应液脱酸、有机酸回收、无机酸分离是工艺流程里不可或缺的关键环节。传统静置分层萃取、罐式混合
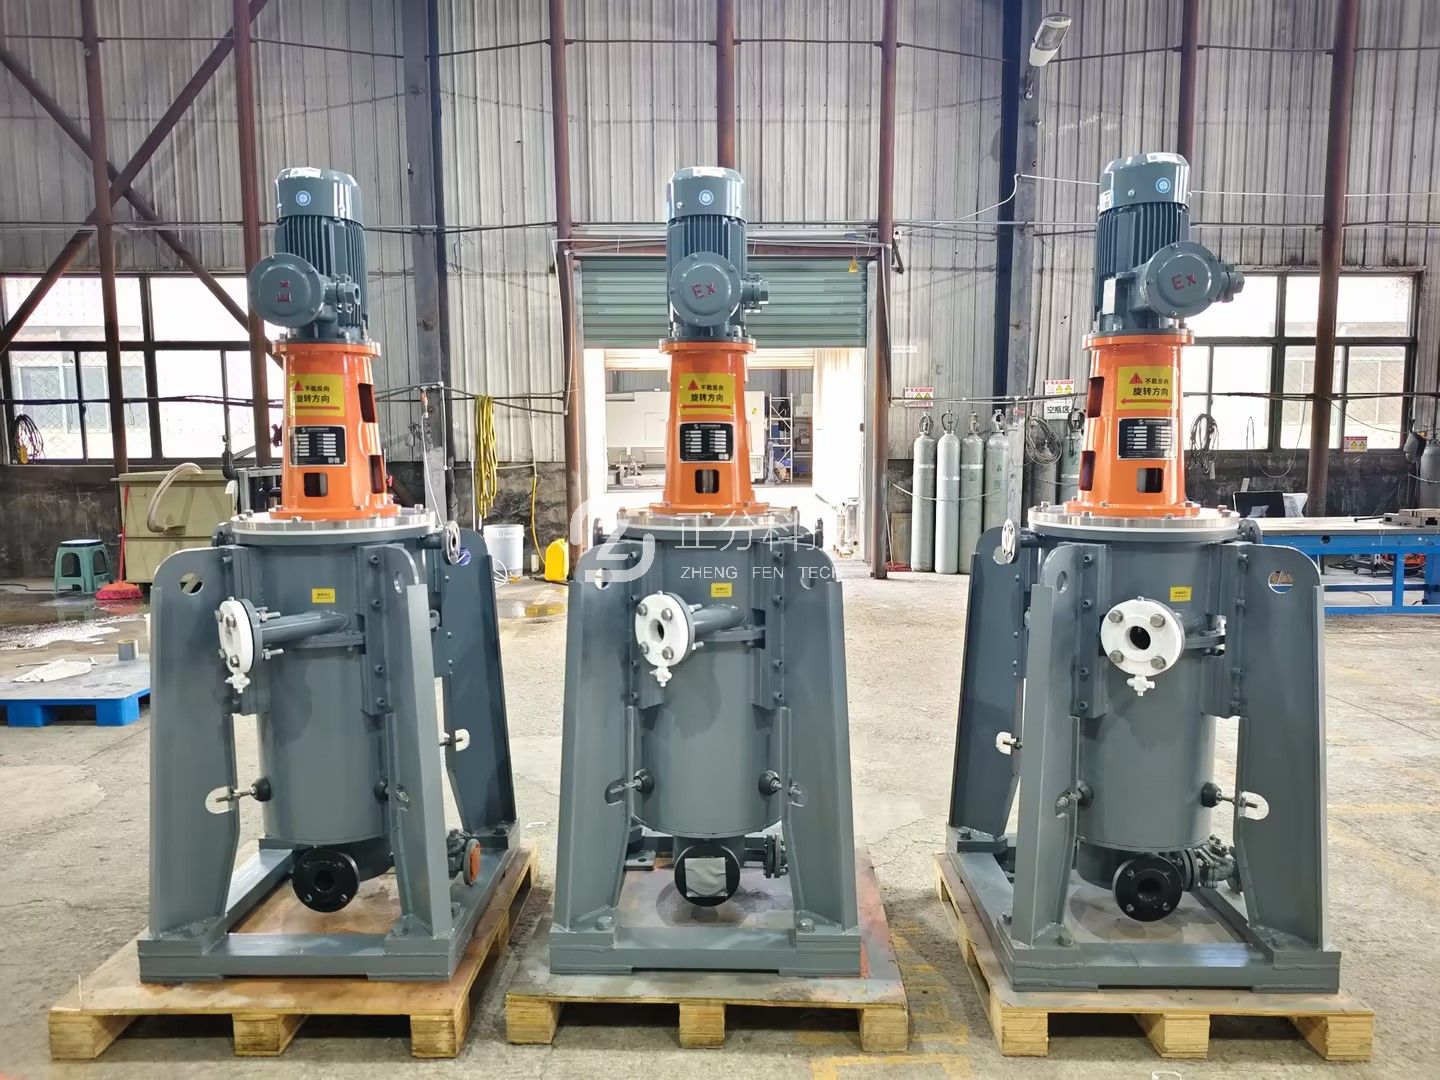
化工精细分离工序长期面临物料停留时间长、处理规模受限、两相分离不彻底、批次生产稳定性差等难题。传统依靠反应釜完成混合与分离的工艺模式,很难满足当下化工生产对连续

在精细化工、医药中间体、精细分离等主流化工生产领域,传统反应釜萃取工艺长期占据主导地位,但间歇式操作模式、传质效率偏低、能耗损耗大、品控不稳定、占地面积大等诸多

化工连续化生产体系中,传统依托反应釜配套静置分层罐完成物料萃取分离工序,是多数精细化工、医药化工、有机合成化工厂的通用配置。长期投产运行后,这套组合工艺逐步暴露
服务热线