一、传统反应釜萃取工艺的固有局限
反应釜的核心设计初衷是化学反应,并非两相物料的连续分离。当利用反应釜开展萃取作业时,整套流程只能采用间歇式操作。每一批物料都需要完成投料、搅拌混合、静置分层、出料排液,再进行下一轮循环。整个工序耗时久,单批次处理量存在上限,难以适配规模化连续生产线。静置分层环节对物料体系依赖性强,分离周期波动较大,容易造成产品批次间纯度差异。同时,釜式工艺溶剂投入总量偏高,溶剂回收系统负荷更大,长期运行的物料损耗与能耗成本居高不下。除此之外,反应釜占用厂房空间大,多台釜体串联布局管线复杂,现场运维点位多。在精细化工、医药中间体等对洁净度与物料稳定性要求严苛的场景中,间歇操作带来的人为干预,也会增加工艺参数失控的风险。
二、离心萃取机:连续化分离的全新解决方案
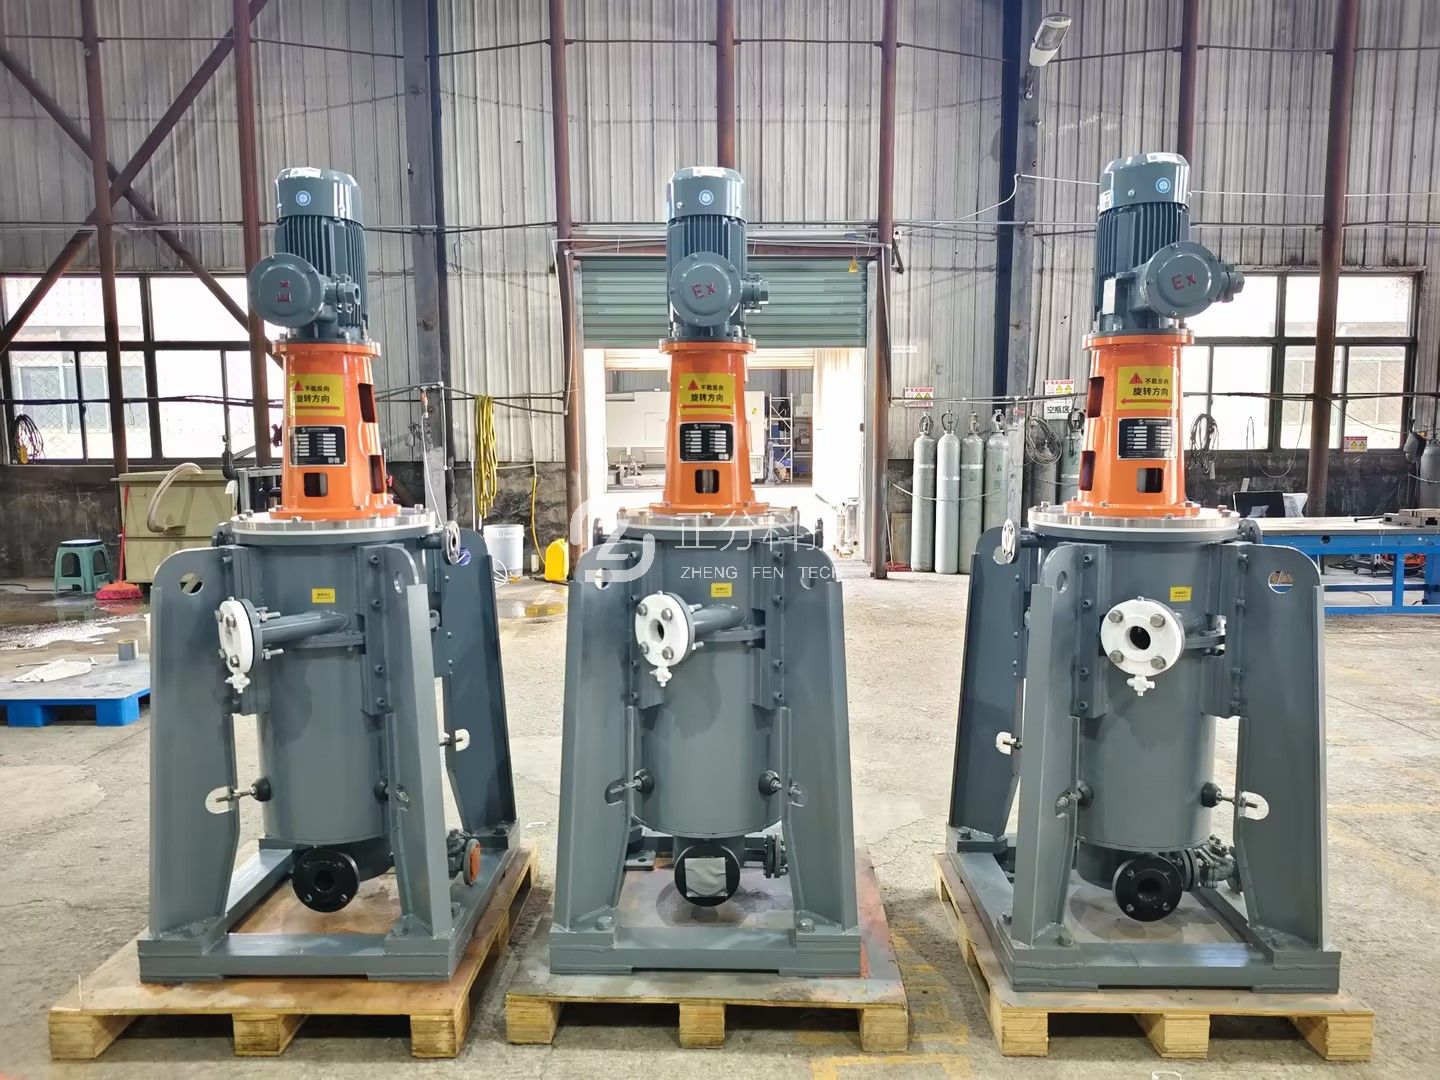
离心萃取机依托离心力场完成两相液体的快速混合与分离,改变了反应釜依靠重力静置分层的底层逻辑,将间歇萃取转化为连续流生产。物料按照设定流量同步进入设备内部,在设备腔体中完成充分传质,随后借助离心力快速实现轻重两相分离,两相液体可以持续分别引出设备,不间断完成萃取作业。整套流程无需长时间静置等待,传质效率远高于传统釜式工艺,同等处理规模下,设备体积大幅缩减,占地空间显著减少。设备可稳定维持连续运行状态,工艺参数持续可控,产品指标波动范围更小。溶剂使用量可以得到有效控制,降低溶剂回收压力,减少原料消耗。模块化的设备结构也便于集成到现有生产线,撬装式机型可快速完成现场安装调试,缩短项目落地周期。
三、设备升级带来的综合价值提升
3.1 生产模式由间歇转向连续,产能释放
采用反应釜的间歇生产模式,产能受批次切换时间制约。更换为离心萃取机之后,生产线可以长时间连续稳定运行,省去反复投料、静置、清釜的等待时间,在相同厂房面积条件下,有效提升物料处理能力,助力企业扩大产能。
3.2 产品品质稳定,降低后续精制负担
连续化萃取过程中,相比釜式工艺,物料传质条件稳定可控,目标组分萃取回收率保持在较高水平,杂质脱除效果更稳定。分离后的两相物料夹带更低,减少后续精制工序压力,降低后端提纯设备负荷,减少副产物产生。
3.3 能耗与运维成本优化,适配绿色化工方向
间歇釜式工艺需要长时间搅拌与静置,配套设备多,综合能耗偏高。离心萃取机单位物料处理能耗更低,溶剂损耗下降,减少危废产出。设备自动化程度更高,现场值守人员工作量降低,日常维护简单,长期生产可以有效降低综合运营成本,契合化工行业绿色低碳改造方向。
四、工艺选型要点:不是简单替换,而是体系化改造
从反应釜更换为离心萃取机,并非单纯的设备替换,需要结合物料物性、目标分离要求、处理流量、介质腐蚀性综合评估。首先需要确认物料体系的理化特性,包括两相密度差、介质腐蚀性、操作温度等,以此确定设备主体材质,可选 PP、PPH、PVC 等多种防腐材质。其次根据工艺目标,计算理论萃取级数,确定设备串并联组合方案。同时配套进料输送、溶剂循环、在线监测等辅助系统,实现整套萃取工艺闭环。企业在技改前期,优先开展小试、中试验证,获取可靠工艺数据,再进行工业化放大,规避工艺放大风险,保障技改项目平稳落地。
结语
化工行业的技术升级,往往体现在核心单元设备的迭代更新。从反应釜间歇萃取,到离心萃取机连续分离,改变的不只是一台生产设备,而是整个分离工序的生产逻辑。依靠连续化、高效率的分离优势,离心萃取机正在为精细化工、医药化工、化工废水处理等领域提供新的工艺选择,助力化工企业实现提质、增效、降本,推动化工分离工艺持续向着高效与绿色方向发展。