医药生产对中间体提纯、有效成分分离、杂质脱除有着严苛标准。传统萃取工艺存在两相分离速度慢、处理连续性差、占地体积大、批次间稳定性难以管控等难题,容易造成目标组分损失,制约成品纯度与生产交付效率。在药品质量管控日趋严格的背景下,制药企业亟需分离效率更高、工艺可控性更强的萃取装备,离心萃取机凭借独特的流体分离优势,成为药物制造提纯工段的优选方案,广泛适配天然药物提取、合成药中间体精制、药物废液处理等场景,助力药企稳定满足药典相关质量要求。
一、离心萃取机制药应用的核心分离原理
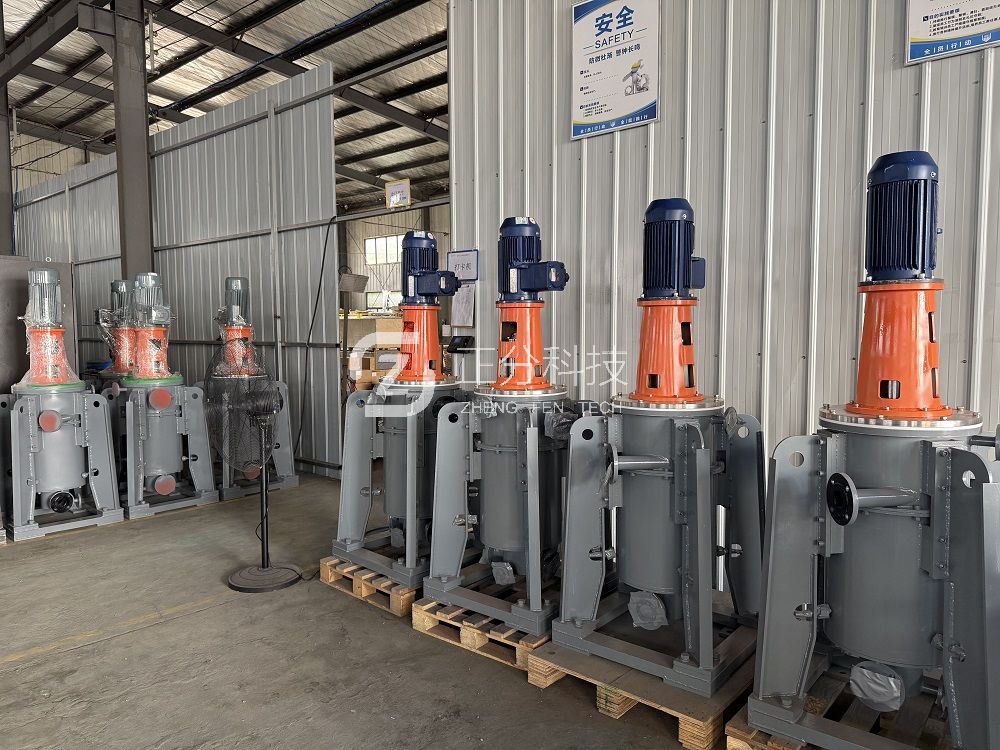
离心萃取机依托离心力场替代重力沉降完成两相物质的传质与分离。料液与萃取剂按设定相比进入设备内部,在腔体内充分接触实现溶质传质,随后依靠离心作用快速完成两相分层,分别从不同出口排出。整套过程将混合传质与相分离集成在同一台设备内完成,缩短两相接触停留时间,减少敏感药物组分长时间接触带来的降解风险,适配热敏性、易氧化药物物料的处理需求。
设备材质可根据制药工况灵活选配,包含 PPH、PTFE、高硼硅玻璃、特种不锈钢等类型,能够满足洁净生产、耐有机溶剂腐蚀的要求,契合医药行业洁净车间、GMP 生产的基础规范。
二、离心萃取机在药物制造中的典型应用场景
2.1 天然植物药有效成分提取精制
天然药物原料成分复杂,含有多糖、色素、蛋白等多种伴生杂质,传统罐式萃取提纯周期长,收率波动明显。离心萃取机可以实现连续逆流萃取,从植物浸提液中定向富集生物碱、黄酮类、萜类活性物质,同步去除水溶性杂质。连续化生产模式可以稳定控制相比、流量、温度等工艺参数,提升活性成分提取收率,减少有机溶剂消耗量,降低后续浓缩工段的负荷。
2.2 化学合成药物中间体提纯
合成制药反应结束后的料液体系内,通常混有未反应原料、副产物、酸碱盐类杂质,需要多级萃取精制,才能达到下一步合成或者成品制备的纯度指标。采用多级串联离心萃取机组搭建连续萃取流程,可完成萃取、洗涤、反萃多工序集成处理,稳定脱除有害杂质,提升中间体纯度。连续运行模式规避间歇釜生产批次差异大的问题,让中间体质量指标保持稳定,为后续合成工序提供可靠原料。
2.3 药物生产母液与工艺废水资源化处理
制药生产会产生大量含有残留药物组分的母液、工艺废水,直接排放既造成有效物料浪费,也难以达到环保排放管控标准。离心萃取机用于母液回收工段,可选择性萃取回收溶液中残留的目标药物组分,回收后的有机相可返回生产工序重新利用,水相经处理后达标排放,兼顾物料回收与环保治理,帮助企业降低原料成本与危废处置压力。
2.4 手性药物拆分与特种医药组分分离
手性药物对旋光异构体分离精度要求极高,异构体性质相近,分离难度大。离心萃取设备可配合手性萃取体系开展连续拆分作业,精准调控传质条件,实现不同构型组分的分离富集。设备腔体结构紧凑,物料停留时间可控,能够减少手性构型转化,保障拆分产物的光学纯度,适配高端特色原料药的研发与小规模量产需求。
三、离心萃取机适配制药行业的工艺优势
第一,生产连续性强,易于自动化集成。整套设备可搭配流量计、在线检测仪表、自控系统联动运行,流量、相比、温度等参数实时调控,生产数据可追溯,符合制药行业 GMP 数据溯源管理要求,减少人工操作带来的误差。 第二,设备占地面积小,空间利用率高。同等处理规模条件下,相比传统萃取装置,离心萃取机组布局紧凑,能够减少洁净车间的占用面积,降低洁净厂房建设与运维投入。 第三,溶剂消耗可控,生产成本更优。连续逆流萃取的传质效率更高,萃取剂利用更充分,减少有机溶剂投加量,同时降低溶剂回收环节能耗,提升工艺经济性。 第四,工况适配灵活,支持多规格生产切换。单台或者多级串联机组,既能满足实验室小试、中试工艺摸索,也可以放大至工业化连续生产线,方便药企从工艺研发平稳过渡到大批量生产。
四、制药工艺选型与运行管控要点
药企在选型阶段,需要结合目标药物物料理化特性、溶剂体系、处理规模、纯度指标综合确定设备材质与级数。对于强腐蚀性有机溶剂体系,优先选用耐腐非金属材质;对无菌、高洁净原料药生产线,选用抛光不锈钢材质,配套密封结构,防止外界杂质混入。
正式投产前,需要开展小试、中试试验,验证相比、温度、流量窗口,锁定稳定工艺区间;日常生产中做好设备清洁验证,制定 CIP 在线清洁方案,避免不同批次物料交叉污染。同时配套溶剂回收系统,形成萃取 - 溶剂回收闭环工艺,实现绿色化生产。
五、行业发展展望
伴随国内医药产业提质升级,药品质量监管持续趋严,连续化、密闭化、智能化分离装备会逐步替代传统间歇萃取装置。离心萃取机凭借高效传质、连续可控、洁净适配的特点,会在原料药、植物提取物、医药中间体领域得到更广的落地应用。后续结合在线检测、智能控制系统的迭代,萃取工艺的数字化管控能力将进一步提升,为制药企业打造更稳定、安全、经济的提纯生产线,持续赋能医药产品品质升级。