动力电池退役规模持续增长,废旧三元电池资源化处置压力不断加大。传统分离工艺存在组分分离精度不足、流程连续性差、物料损耗偏高、运行成本难以管控等难题,镍、钴、锰三种有价金属性质相近,常规沉淀法很难实现高效、高纯度的单独富集。溶剂萃取凭借选择性强、适配规模化生产的优势,成为金属分离提纯的主流路线,而萃取槽作为液液萃取核心装备,在废旧三元电池浸出液镍钴锰分步分离工序中得到广泛落地。本文围绕萃取槽配套萃取工艺,梳理工艺路线、装备优势、运行管控要点与工程应用价值,为废旧三元电池资源化项目工艺选型提供参考。
一、废旧三元电池浸出液体系特点与分离难点
废旧三元电池经拆解、焙烧、浸出预处理后,得到含有镍、钴、锰,同时伴随少量杂质金属离子的浸出原液。镍、钴、锰离子化学性质接近,萃取剂对三种金属的萃取平衡区间相互重叠,是分离过程的核心难点。 在工程生产中,不仅需要选择适配的萃取剂体系,还要求萃取设备能够保障两相充分接触、平稳分相,减少有价金属夹带损失。设备选型直接影响萃取效率、产品纯度以及整条回收产线的稳定运行,萃取槽依靠成熟的级联配置方案,可以灵活匹配多组分分步萃取、洗涤、反萃全流程需求,适配浸出液组分波动的工况。
二、萃取槽在镍钴锰萃取分离中的工艺配置方案
镍钴锰分离一般采用多级逆流萃取流程,依靠萃取槽搭建连续级联单元,按照 “萃取段 — 洗涤段 — 反萃段” 分段排布,实现三种金属依次分离提纯。
钴优先萃取单元 选用针对性萃取体系,在设定 pH、相比条件下,优先将钴离子从混合浸出液转移至有机相,镍、锰留在水相,萃取槽多级逆流排布保证萃取反应趋近平衡,提升钴的萃取率。
洗涤净化单元 洗涤段配套独立萃取槽级,利用洗涤液除去有机相中夹带的镍、锰杂质离子,降低钴产品杂质含量,保障后续钴盐产品纯度。
钴反萃单元 反萃剂通入萃取槽,将钴从有机相转移进入水相,得到高浓度钴反萃液,可直接供给后续精制工序制备钴盐产品。
镍锰分离单元 分离钴之后的萃余水相进入下一组萃取槽系统,调整工艺参数,完成镍的选择性萃取、洗涤与反萃,最终剩余水相富集锰,分别产出镍、锰富集液。 整套流程可以根据原料组分变化,灵活增减萃取槽级数,适配不同牌号三元电池浸出液的生产需求。
三、萃取槽装备适配镍钴锰回收场景的核心优势
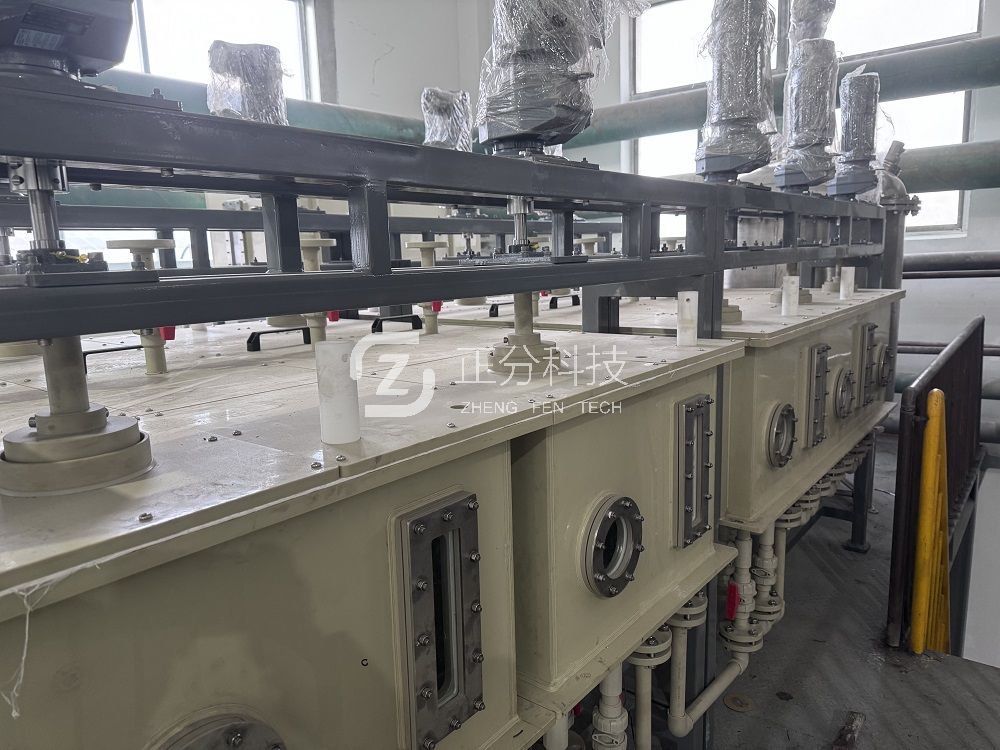
相较于其他萃取设备,萃取槽在废旧三元电池镍钴锰回收项目中具备多项工程优势,契合固废资源化企业连续化生产诉求。 首先是工艺可调性强。级联级数、两相相比、停留时间都可以按需调整,面对来料浓度波动、原料批次差异时,工艺调试空间充足,适合废旧电池这类原料成分不稳定的资源化场景。 其次是操作运维门槛低。设备结构成熟,配套管线、加料系统、取样点位布置直观,生产人员可以在线取样监测水相、有机相金属浓度,及时调整工艺参数,日常检修维护简单,停机检修时长可控。 第三是规模化产能适配性好。单组萃取槽可串联、并联组合,从中试试验装置到万吨级资源化产线都可以配套搭建,放大效应可控,中试得到的工艺参数可以平稳放大至工业化产线,降低工艺放大风险。 最后是材质可选范围广。针对浸出液酸性、含氯离子等腐蚀工况,可选用 PPH、PVC、PTFE 等防腐材质,抵御浸出液腐蚀,延长设备使用寿命,减少物料二次污染,保障镍钴锰产品品质。
四、萃取槽系统稳定运行的关键管控要点
工艺与装备的协同管控,是保障镍钴锰分离效果、降低金属损耗的关键,生产运行中重点关注以下维度。 第一,严格管控进料水质与料液预处理。浸出原液提前除去悬浮固体颗粒物,固体杂质会干扰两相传质过程,造成金属夹带流失,进料预处理是萃取系统长期稳定运行的前置条件。 第二,稳定控制水相 pH、相比、温度三大核心参数。pH 直接决定萃取剂对不同金属离子的选择性,相比决定有机相与水相负荷配比,温度影响萃取反应速率,生产系统设置在线监测,减少参数大幅波动。 第三,做好有机相的保养与再生。有机相长期循环使用会逐步积累杂质,定期开展有机相净化再生,去除降解产物与杂质,维持萃取剂萃取容量与选择性,避免分离效果持续下滑。 第四,规范级间流量平衡管理。各级萃取槽两相流量保持稳定,防止流量失衡引发的两相分配紊乱,减少有价金属跨级夹带,提升金属综合回收率。
五、应用总结与行业发展展望
废旧三元电池镍钴锰回收的核心目标,是在稳定生产前提下,实现多金属高效分离、提升金属回收率、产出高纯度金属盐产品。萃取槽作为液液萃取成熟装备,依托灵活的多级逆流配置、优秀的防腐性能、可控的放大特性,能够很好匹配镍钴锰分步萃取分离工艺,是现阶段废旧三元电池资源化项目中认可度较高的萃取装备方案。 伴随固废资源化相关标准持续完善,行业对金属回收率、产品纯度、生产连续性的要求持续提升,萃取槽配套精准自控系统、在线检测模块的一体化方案,会进一步降低人工干预,提升产线自动化水平。结合萃取剂体系持续优化,萃取槽工艺将在废旧三元电池有价金属回收领域持续发挥价值,助力资源循环产业绿色、稳定、高效发展。