含钴废水处理一直是有色金属冶炼、电池材料制造和合金加工行业面临的环保难题。随着电池产业链快速扩张,废水中钴排放量逐年攀升,传统化学沉淀法不仅金属回收率低,还产生大量含钴污泥造成二次污染。与此同时,钴作为战略性矿产资源,从废水中高效回收已成为企业降本减排的关键课题。萃取槽(又称混合澄清槽)凭借工艺成熟、连续运行稳定、分离效率高等优势,在含钴废水资源化处理中展现出显著的技术经济性。本文围绕萃取槽提取钴的工艺原理、关键影响因素及工程实践展开系统分析,为相关企业选型和工艺优化提供参考。
含钴废水的来源与处理痛点
含钴废水主要来源于锂电池正极材料生产、钴合金冶炼、电镀加工及废旧电池回收等环节。这类废水通常具有以下特征:钴浓度跨度大,从每升几十毫克到数克不等;废水成分复杂,往往同时含有镍、锰、铜、钙、镁等多种伴生金属离子;pH 值波动范围宽,腐蚀性较强。
传统处理路线以化学沉淀为主,通过加入石灰、硫化物或磷酸盐使钴离子形成沉淀。但该路线存在明显短板:一是沉淀渣含水率高,钴品位低,后续回收成本大;二是对低浓度钴废水处理不彻底,出水难以满足排放标准;三是钙镁离子共沉淀严重,药剂消耗量大。面对日趋严格的环保法规和金属价格波动压力,企业迫切需要一种能够同时实现达标排放与资源回收的工艺方案。
萃取槽技术提取钴的基本原理
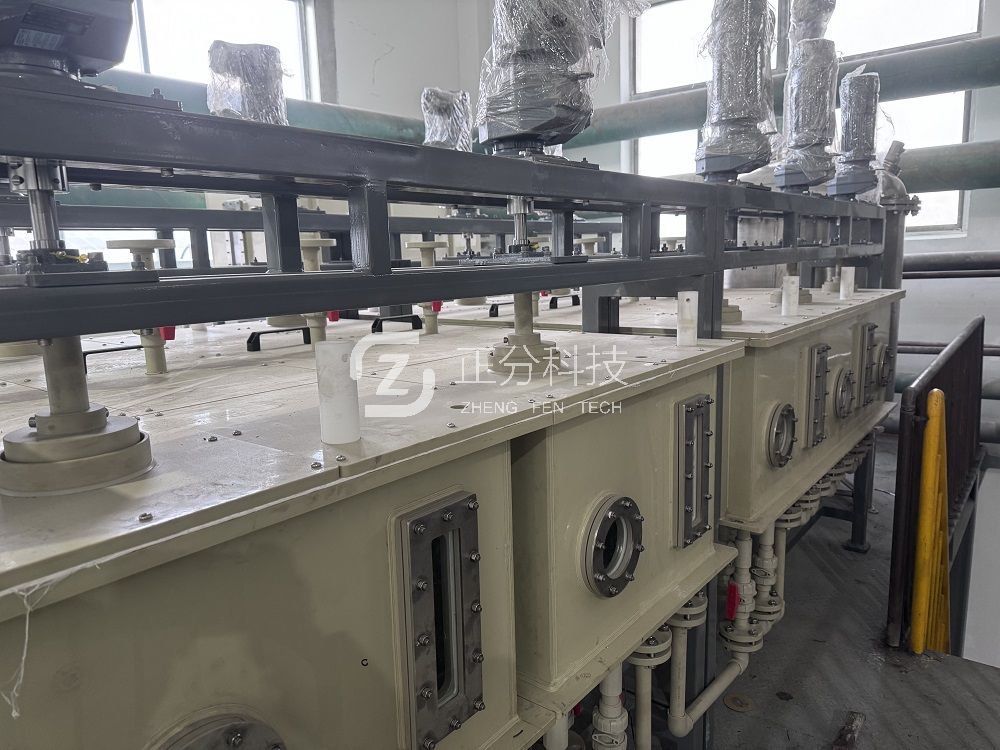
萃取槽是液液萃取工艺中应用最为广泛的设备形式之一,其核心结构由混合室和澄清室两部分组成。在混合室内,含有萃取剂的有机相与含钴水相在搅拌作用下充分接触,钴离子与萃取剂发生络合反应进入有机相;随后两相流入澄清室,依靠密度差实现重力分层,负载有机相和萃余水相分别从不同出口流出。
钴萃取常用的萃取剂包括磷酸二异辛酯(P204)和 2 - 乙基己基膦酸单 2 - 乙基己基酯(P507)等。P507 对钴镍分离具有更高的选择性,在含钴镍混合废水处理中应用更为普遍。萃取过程的本质是利用不同金属离子与萃取剂络合能力的差异,通过调节水相 pH 值使钴离子优先进入有机相,而钙、镁等杂质离子留在水相,从而实现钴与杂质的高效分离。负载钴的有机相再经过酸洗除杂和反萃,得到高浓度钴溶液,直接返回生产工艺或制备钴盐产品。
关键工艺环节与控制要点
萃取剂选型与皂化预处理
萃取剂的性能直接决定钴的萃取率和分离系数。P507 在硫酸体系中对钴的萃取选择性优于 P204,尤其在钴镍共存体系中分离系数可达数十甚至上百倍。市售萃取剂通常以磺化煤油或氢化煤油作为稀释剂,配制成体积浓度百分之二十至三十的有机相。由于萃取反应会释放氢离子导致水相 pH 下降,工业上常对有机相进行皂化处理,用氢氧化钠或氨水将萃取剂部分转化为钠盐或铵盐,以提高萃取过程的 pH 缓冲能力。
相比与级数配置
相比(有机相与水相流量比,O/A)是影响萃取效率的重要操作参数。相比过大则有机相循环量增加,溶剂损耗和运行成本上升;相比过小则接触不充分,钴萃取率下降。工程设计中通常通过小型模拟试验确定最佳相比范围,对于低浓度含钴废水,O/A 一般控制在 1:1 至 3:1 之间。萃取级数方面,单级萃取无法实现完全分离,工业上多采用多级逆流萃取流程,一般四至六级萃取即可将钴萃取率提升至百分之九十九以上。
洗涤与反萃工艺
负载有机相中往往夹带少量镍、钙、镁等杂质,需要经过洗涤段去除。洗涤通常使用稀硫酸或氯化钴溶液,在较低酸度条件下将共萃的杂质离子反洗回水相,同时保持钴不被洗脱。洗涤后的负载有机相进入反萃段,使用较高浓度的硫酸(约 2 mol/L 至 4 mol/L)将钴从有机相中反萃出来,得到氯化钴或硫酸钴溶液。反萃后的有机相经皂化再生返回萃取段循环使用。
影响萃取效果的主要因素
水相 pH 值是钴萃取过程中最敏感的控制参数。pH 过低时萃取平衡向游离酸方向移动,钴萃取率显著下降;pH 过高则可能导致金属离子水解生成氢氧化物沉淀,破坏分相过程。不同萃取剂体系的最佳 pH 窗口有所差异,P507 萃取钴通常控制在 pH 4.0 至 5.0 范围内。
萃取剂浓度也需要合理控制。浓度过低则单位体积有机相的负载量不足,需要增大相比或增加级数;浓度过高则有机相黏度增大,影响澄清分相效果并增加试剂消耗。
温度对萃取反应速率和分相速度均有影响。适当提高温度可降低有机相黏度、加快传质速率,但温度过高会加速萃取剂降解。工业生产中一般维持在室温至四十五摄氏度范围内。
此外,废水中悬浮物含量和油分残留也会干扰萃取过程。进水前通常需经过过滤除杂和隔油预处理,以保护萃取槽的稳定运行。
工程应用效果与技术经济分析
在某电池材料企业的含钴废水处理项目中,采用六级逆流萃取加两级洗涤加两级反萃的工艺路线,处理废水量为每天三百立方米。进水钴浓度约 120 mg/L,经萃取处理后萃余液钴浓度降至 0.5 mg/L 以下,钴回收率达到百分之九十九点六。反萃液钴浓度富集至每升 40 g 以上,可直接作为生产原料回用。
从运行成本看,萃取工艺的主要消耗包括萃取剂补充(约占总成本的百分之二十至二十五)、酸碱试剂(约占百分之三十)和电耗(约占百分之十五)。与传统化学沉淀法相比,虽然初期投资略高,但金属回收收益可在一至两年内收回增量投资,且彻底解决了含钴污泥处置问题。对于钴浓度较高的废水(每升 100 mg 以上),萃取槽工艺的经济性优势尤为突出。
在设备材质选择上,对于酸性含钴废水,萃取槽常采用聚丙烯(PP)、钢衬塑或不锈钢材质制作。强腐蚀工况下可选用聚偏氟乙烯(PVDF)或内衬四氟材料。槽体结构设计上,混合室采用下旋流混合方式,澄清室采用斜板浅池结构以缩短澄清时间、提高单位面积处理能力。
优化方向与发展趋势
当前萃取槽提钴技术仍有持续优化空间。一是过程自动化水平有待提升,通过在线 pH 检测和流量联动控制实现稳定运行;二是新型高效萃取剂的开发,进一步提高钴与钙镁杂质的分离选择性,减少洗涤级数;三是大型化槽体设计,单槽处理能力持续提升以降低单位投资;四是萃取槽与膜分离、离子交换等工艺的组合集成,针对超低浓度含钴废水实现深度回收。
随着新能源产业链对钴资源需求持续增长和环保排放要求不断收紧,萃取槽从含钴废水中回收金属的技术路线将获得更广泛的工业应用。企业在实际选型时应结合废水水质特征、处理规模和回收产品定位,通过小型试验确定最优工艺参数,确保技术可行性与经济合理性的统一。