铬是电镀、制革、铬盐化工、合金制造等行业不可或缺的基础金属元素,但其产生的含铬废水具有毒性强、迁移性大、环境滞留时间长等特点,尤其是六价铬已被列为一类致癌物。长期以来,含铬废水处理依赖化学还原沉淀工艺,不仅药剂消耗量大、污泥产量高,而且将有价金属以危废形式填埋,造成资源浪费与二次污染风险双重承压。随着环保监管趋严与循环经济政策推进,企业迫切需要一套既能实现铬深度去除达标排放、又能将铬资源化回收为可回用产品的技术路线。溶剂萃取法凭借选择性高、金属回收率高、可连续化生产等优势,已成为含铬废水资源化处理的主流方向;而萃取槽(混合澄清槽)作为工业级溶剂萃取的核心设备,凭借其处理量大、操作弹性宽、维护简便等特点,在铬废水提取与回收领域获得了广泛应用。本文围绕萃取槽处理含铬废水的技术原理、设备结构、工艺配置与工业实践进行系统梳理,为相关企业的技术改造与工艺选型提供参考。
一、含铬废水的来源与处理困境
含铬废水主要来自电镀生产线漂洗水、铬酸阳极氧化废液、制革浸铬废液、铬盐厂母液及不锈钢酸洗废液等。水质特征表现为:六价铬浓度波动范围大(从几十毫克 / 升至数克 / 升不等),废水中同时共存三价铬、铁、铝、硫酸根、氯离子等多种杂质,且部分体系酸度极高。
传统化学还原 — 沉淀工艺需投加大量还原剂(如亚硫酸钠、焦亚硫酸钠)将六价铬还原为三价铬,再调 pH 生成氢氧化铬沉淀。该工艺存在三个突出问题:一是药剂投加量大,运行成本随进水浓度波动明显;二是产生大量含铬污泥,污泥处置费用高昂且存在渗漏风险;三是铬以氢氧化物泥饼形式损失,无法返回生产工序循环利用。对于高浓度含铬废液,单纯追求 "达标排放" 已不能满足企业绿色转型需求,"以废治废、回收有价金属" 成为行业共识。
二、溶剂萃取回收铬的技术原理
溶剂萃取法利用萃取剂与水相中目标金属离子发生络合反应,使铬从水相转移至有机相,再经反萃将铬从负载有机相转移至反萃液,从而实现铬的分离、富集与纯化。
六价铬在水溶液中的形态随 pH 变化而改变:低酸度下以 H₂CrO₄和 HCrO₄⁻为主,弱酸性至中性条件下以 Cr₂O₇²⁻和 CrO₄²⁻为主。工业上常用胺类萃取剂(如三烷基胺 N235、三正辛胺 TOA)在酸性介质中通过离子缔合机制萃取六价铬,萃取选择性高,对三价铬及铁、铝、镁等杂质基本不萃取,从而实现铬与共存离子的高效分离。负载有机相经洗涤去除夹带的杂质后,采用氢氧化钠溶液进行反萃,得到铬酸钠或重铬酸钠溶液,可进一步浓缩结晶制取铬化工产品返回生产线使用。
三、萃取槽的结构与工艺优势
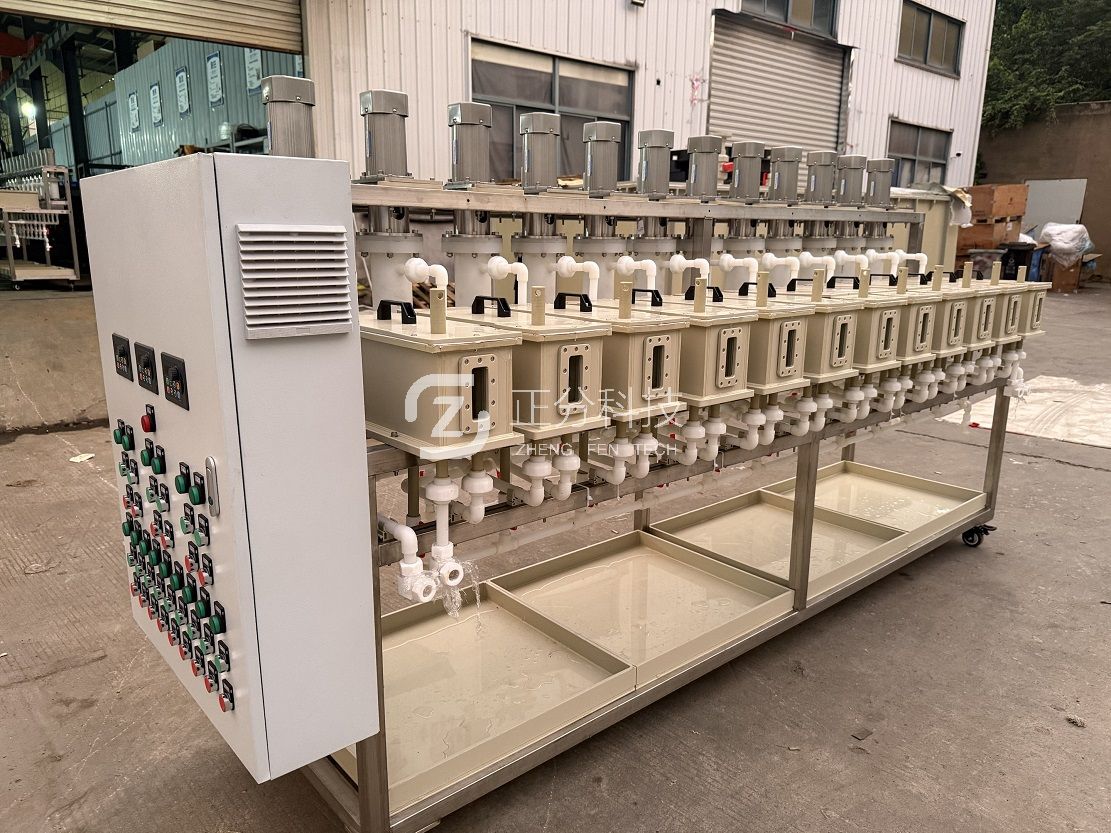
萃取槽又称混合澄清槽,是工业溶剂萃取过程中应用最广泛的逐级接触式设备。单级单元由混合室与澄清室两部分组成:含铬废水与有机相在混合室内通过搅拌实现充分接触传质,混合后的两相混合液流入澄清室,依靠重力沉降实现水相与有机相的自动分层,分别从澄清室两端溢流出槽。
与其他萃取设备相比,萃取槽在含铬废水处理场景中展现出以下优势:
处理能力大,适应水质波动强。 单台槽体可根据流量需求灵活放大,日处理量可达数百立方米,适合工业废水连续化大规模处理。进水铬浓度在较宽范围内波动时,通过调整相比与级数即可维持稳定的出口指标。
操作直观,运行稳定可靠。 各级界面清晰可见,操作参数调节方便,对操作人员技术门槛要求较低。设备内部无精密滤芯或膜组件,耐杂质污染能力强,适合处理成分复杂的工业废水。
可模块化扩展,级数灵活配置。 根据废水铬浓度与排放要求,可自由组合萃取段、洗涤段与反萃段级数。低浓度漂洗废水配置较少级数即可达标;高浓度铬酸废液则可增加萃取与反萃级数,确保铬的深度回收。
材质选择丰富,耐腐蚀性强。 萃取槽可采用 PP、PPH、PVC、不锈钢衬胶等多种材质制造,能够适应强酸性含铬废水的长期腐蚀工况,设备使用寿命长。
四、多级逆流萃取工艺在铬回收中的应用
工业含铬废水的萃取处理通常采用多级逆流工艺:水相与有机相在串联的萃取槽组中逆向流动,每一级内两相充分混合后澄清分离。逆流接触方式相比单级错流可显著降低萃取剂用量,同时获得更高的铬回收率。
在典型工艺配置中,含铬废水经预处理去除悬浮物后进入萃取段,与有机相多级逆流接触,六价铬被萃取进入有机相,萃余液经检测达标后排放或进入后续生化处理。负载有机相进入洗涤段,用稀酸洗涤去除夹带的铁、铝、钠等杂质离子,提高后续反萃液的铬纯度。洗涤后的有机相进入反萃段,与氢氧化钠溶液多级逆流接触,铬从有机相反萃进入水相形成铬酸钠溶液,反萃后的有机相经皂化或再生后返回萃取段循环使用。
研究表明,采用三烷基胺类萃取剂处理高浓度含铬废水时,经六级逆流萃取,六价铬萃取率可达 99% 以上;经三级逆流洗涤可去除大部分共存杂质;再经六级逆流反萃,铬反萃率可达 95% 以上,最终获得纯度较高的铬酸钠溶液,总铬回收率超过 95%。
五、主要萃取剂体系及工业实践
目前用于含铬废水萃取回收的萃取剂主要包括以下几类:
胺类萃取剂。 三烷基胺(N235,对应 Alamine 336)和三正辛胺(TOA)是工业上应用最广的六价铬萃取剂。这类萃取剂在酸性条件下以质子化形式与铬酸根阴离子形成离子缔合物,萃取容量大、选择性好,对三价铬基本不萃取,特别适合处理电镀铬漂洗水和铬酸阳极氧化废液。
中性磷氧类萃取剂。 磷酸三丁酯(TBP)作为中性萃取剂,在高酸度条件下通过溶剂化作用萃取六价铬,常用于处理强酸性铬酸废液。TBP 化学稳定性好,但萃取容量相对胺类偏低,通常需要较高的相比和较多的级数。
酰胺类新型萃取剂。 近年来研究人员开发了长链酰胺类萃取剂,通过与铬酸分子形成中性络合物实现萃取。该类萃取剂水溶性低、化学稳定性好,在含钒、含铝等复杂体系中表现出优异的选择性,经萃取 — 洗涤 — 反萃全流程可制备纯度 99% 以上的三氧化二铬产品。
在工程实践中,铝合金铬酸阳极氧化废水、电镀铬漂洗废水、不锈钢酸洗废液等场景已成功采用萃取槽多级逆流工艺实现铬的资源化回收。以铬酸阳极氧化废水为例,进水 pH 约 0.6、铬浓度较高,无需调节酸度即可直接进入萃取槽体系,六价铬萃取率超过 96%,而三价铬与铝的萃取率极低,实现了六价铬与共存离子的高效分离,回收的铬酸溶液可回用于生产或制取铬化工产品。
六、萃取槽处理含铬废水的技术经济优势
从技术经济角度分析,萃取槽工艺处理含铬废水相比传统化学沉淀法具有显著优势:
一是资源回收价值高。回收的铬酸钠或铬酸可返回生产线使用,或作为工业产品外售,抵消大部分运行成本。对于高浓度含铬废液,资源化收益甚至可覆盖处理费用。
二是污泥产量大幅削减。由于铬被选择性萃取回收,不再产生大量含铬化学污泥,危废处置费用显著降低,同时消除了污泥堆存带来的环境风险。
三是出水水质稳定达标。多级逆流萃取可将出水中六价铬降至较低水平,满足国家排放标准要求,且不受进水浓度波动影响,系统运行弹性大。
四是有机相闭路循环。萃取槽工艺中有机相在萃取 — 反萃 — 再生之间闭路循环,配合澄清室优化设计降低夹带损耗,萃取剂循环利用率可达 95% 以上,补充量小,长期运行成本可控。
七、发展趋势与展望
随着环保法规对重金属排放限值持续收紧,以及制造业对资源循环利用要求不断提高,萃取槽在含铬废水处理领域的应用正朝着以下方向发展:
工艺集成化。 萃取回收与膜分离、蒸发结晶等技术耦合,形成 "废水萃取 — 铬液浓缩 — 铬盐结晶 — 出水回用" 的全流程闭路系统,最终实现含铬废水的近零排放。
设备撬装化。 萃取槽组与配套储罐、泵阀、在线监测仪表集成撬装为一体化装置,缩短现场安装周期,便于中小企业快速部署。
萃取剂绿色化。 开发低水溶性、高选择性、低毒性的新型萃取剂体系,进一步降低有机相流失对出水水质的影响,提升工艺本质安全性。
智能化运行。 结合在线铬浓度检测与自动控制系统,实时调整相比与级数配置,实现萃取过程的智能优化与节能降耗。
结语
萃取槽凭借其大处理量、高选择性、运行稳定与可模块化扩展等特点,已成为含铬废水资源化回收的核心装备。多级逆流萃取工艺配合高效胺类萃取剂,可实现六价铬的高效提取与纯化,在铬酸阳极氧化废水、电镀漂洗废水、不锈钢酸洗废液等场景中取得了良好的工业应用效果。未来,随着工艺集成度提升与智能化运行水平提高,萃取槽技术将在含铬废水 "减量化、资源化、无害化" 处理中发挥更加关键的作用,为企业绿色转型与可持续发展提供坚实的技术支撑。