辽宁某专业环保企业化工园区高浓度有机废水处理项目成功落地投产,项目配套选用江苏正分4台LXC-250离心萃取机,以连续逆流萃取工艺替代传统间歇萃取釜工艺,高效解决高COD有机废水预处理难题,实现废水治理与资源回收双向增效。
据了解,该项目原传统工艺存在分相效率低、药剂损耗大、占地广、水质处理不稳定、VOCs逸散等诸多问题,难以适配稳定化、智能化环保运维需求。针对项目工况痛点,江苏正分定制四级连续逆流萃取解决方案,通过4台LXC-250离心萃取机串联集成撬装系统,整套设备自动化程度高、持液量小、密闭性强,单台设备处理性能稳定,适配项目规模化废水处理需求。
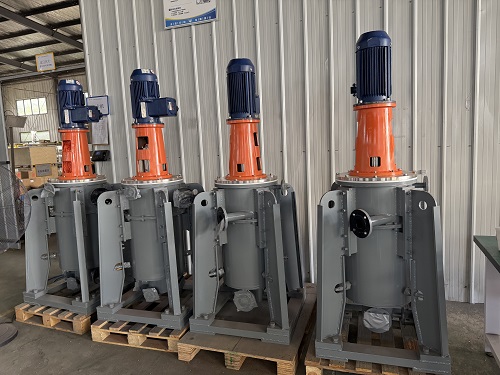
项目投产运行后,设备传质分离效率大幅提升,废水中目标有机污染物去除率超94%,有效削减废水COD负荷,为后端生化系统减负。同时,萃取剂循环利用率可达98%以上,大幅降低药剂运维成本,综合运行成本降低20%,密闭运行模式有效抑制VOCs无组织排放。整套装置占地小巧、安装便捷、运行稳定,为东北化工园区高浓度有机废水资源化治理提供了高效、成熟的落地范本。