一、项目背景
四川某制药企业专注于原料药及医药中间体的研发与规模化生产,产品面向海外市场,全生产流程严格执行 GMP 管理规范。在原有中间体提纯工序中,企业采用传统混合澄清槽开展液液萃取作业,长期存在多项生产瓶颈:
两相分离耗时久,物料夹带现象突出,目标产物萃取收率偏低,不同批次产品纯度波动较大;
设备占地规模大,槽体内物料持液量高,溶剂损耗量大,VOCs 排放管控压力突出;
采用间歇式生产模式,自动化水平偏低,人工操作频次高,工艺参数难以持续稳定管控,产能提升受限;
外排废水 COD 数值偏高,后端环保治理成本长期居高不下。
为打造连续化生产链路、稳定产品品质、削减溶剂消耗与环保运维成本,企业经过多轮小试、中试对比筛选,最终选用江苏正分 LXC-250 型离心萃取机,搭建三级逆流串联萃取生产线,用于医药中间体连续萃取提纯作业。
二、方案设计与工艺流程
设备选型
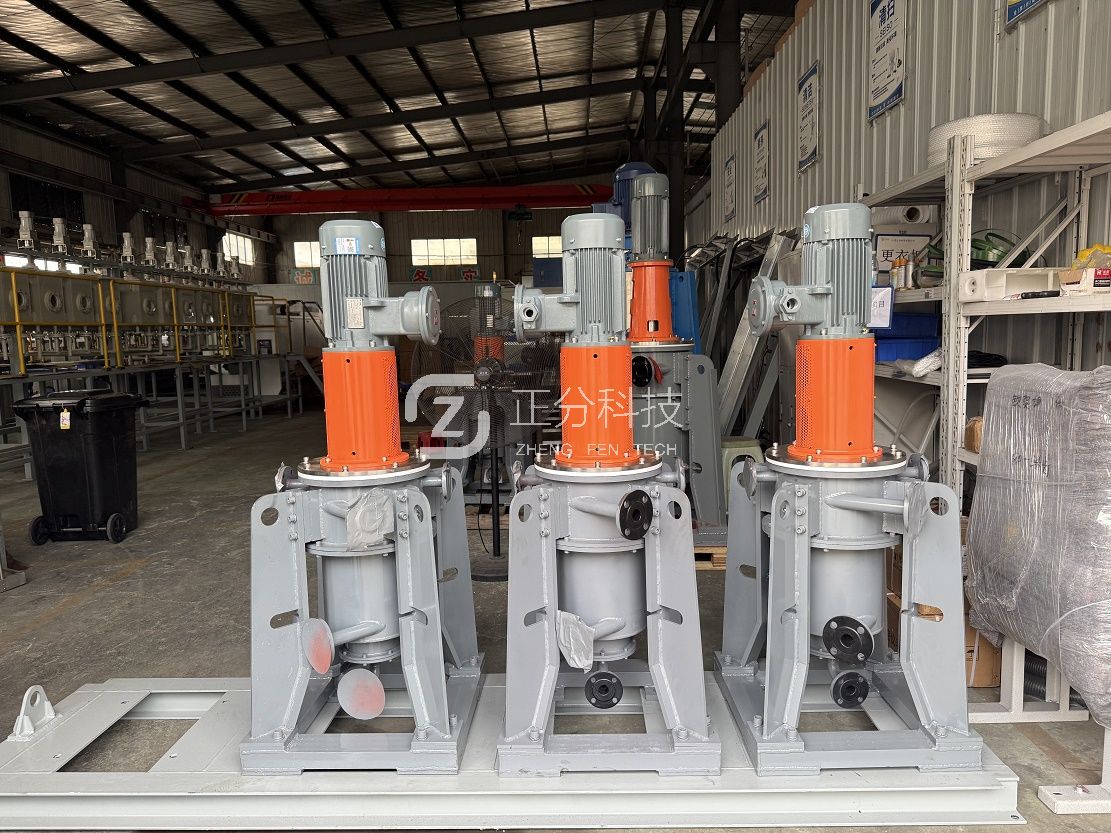
设备型号:江苏正分 LXC-250 型离心萃取机
单台处理通量:100~3000L/h;转速可调范围 1000~1450rpm,电机功率 2.2kW
材质:转鼓主体采用 316L 不锈钢,物料接触区域可配置防腐内衬,适配制药工艺酸碱工况,满足 GMP 清洁验证要求
结构特点:独特混合传质结构,混合传质与离心快速分相同步完成;模块化设计,拆装、清洁作业便捷;密闭磁力传动结构,无介质泄漏风险,适配多级串联逆流萃取工艺
工艺方案:三台 LXC-250 离心萃取机组成三级逆流串联连续萃取单元。原料液与萃取剂逆向进料,逐级完成传质分离。
工艺流程简述:经过预处理的料液母液依次进入一级、二级、三级 LXC-250 设备;新鲜萃取剂反向送入第三级,完成富集后的有机相从一级出料;水相逐级向后流转,经三级萃取脱除目标组分后排出。整套系统实现连续逆流萃取,同步完成混合传质与两相分离,后端配套溶剂回收、废水预处理单元,形成闭环生产体系。
每台设备独立搭载转速、进料流量在线调节模块,可根据物料体系特性灵活调整运行参数;整机密闭运行,有效抑制有机溶剂挥发,配套在线取样口,便于生产过程中的质量抽检。
三、项目运行效果
生产线投产稳定运行后,和原有混合澄清槽工艺对比,各项指标提升效果显著:
萃取效率大幅提升。三级逆流串联工艺充分发挥多级传质优势,总萃取收率稳定保持 98% 以上;依托离心快速分相特性,两相夹带显著降低,中间体产品纯度稳定可控,批次间差异大幅缩小,满足原料药出口质量标准。
溶剂消耗与能耗下降。密闭连续萃取体系,溶剂循环利用率明显提高,溶剂损耗相比传统槽式工艺降低 60% 以上;LXC-250 单机运行能耗低,整套三级串联系统单位产品电耗下降,有效减少原料与能源投入成本。
生产空间压缩,自动化程度提升。三台 LXC-250 模块化串联布置,占地面积仅为原有混合澄清槽工艺的约 30%;连续自动化进料,减少人工介入,工艺参数可持续采集留存,符合 GMP 审计的数据追溯要求。
环保压力减轻。密闭结构减少有机溶剂 VOCs 无组织排放;萃余水相有机物含量降低,废水 COD 显著下降,污水处理负荷降低,危废产生量减少,助力企业契合四川地区制药行业环保管控要求。
四、客户评价
该企业工艺负责人:“之前使用传统萃取设备,物料分离慢、收率不稳定,溶剂浪费情况突出。江苏正分 LXC-250 三级串联方案落地之后,生产线可以长时间连续稳定运行,产品指标稳定达标。设备密闭性能好、清洁方便,适配我们 GMP 车间,同时溶剂消耗和废水处理成本都有明显下降,是一次成效很好的工艺升级。”
五、案例总结
本项目采用三台江苏正分 LXC-250 离心萃取机三级逆流串联,服务四川药企医药中间体萃取提纯场景,替代传统槽式萃取工艺。依托离心超重力快速传质分相的技术优势,改善两相分离效果,在提高产品收率、稳定品质的基础上,实现降耗减废、连续化生产,为国内原料药、医药中间体行业萃取工艺绿色升级提供可落地的工业化参考方案。
江苏正分科技可提供 LXC 系列离心萃取机小试试验、中试验证、成套工艺包设计,支持制药、化工等行业样机免费试用。