在制药行业,原料药提取与纯化环节的分离效率、分离精度,直接决定成品品质、生产成本以及环保合规水平。浙江一家以抗生素生产为主的制药企业,长期沿用传统萃取工艺,面临传质速度慢、能耗偏高、成品指标难以达标等一系列生产难题。企业经过工艺调研与方案对比,选用江苏正分科技 LXC 系列离心萃取机,搭建两台 LXC-150 型中试设备搭配一台 LXC-250 型工业设备的串联萃取流程,完成抗生素提取生产线改造,在提取效率、能耗管控、成品品质上取得显著提升,为制药原料药萃取工艺升级提供可落地参考。
一、原有工艺痛点:效率、成本、环保三重压力
企业原先采用混合澄清槽搭配填料塔的组合工艺开展抗生素提取,生产短板集中在三个方面:
传质分离效果偏弱:混合澄清槽内两相接触停留时间长达三十分钟,单级萃取收率仅百分之八十五,需要三级串联才能达到百分之九十二的萃取指标,整套工序物料停留总时长超过九十分钟;填料塔内部填料容易积料堵塞,需要经常性停机清理,年均停机维护频次超过二十次,连续生产稳定性不足。
能耗与物料成本居高不下:每吨原料耗电两千八百千瓦时,年度电费支出超五百万元;萃取溶剂循环复用次数不足五十次,每年溶剂采购费用超三百万元;产出废水 COD 浓度最高可达八千毫克每升,后续废水治理投入大,年度环保处置费用超两百万元。
成品指标受限:两相分离不彻底,有机相夹带量偏高,抗生素成品纯度仅百分之八十五,无法满足欧盟市场准入要求,海外订单拓展受到制约。
二、工艺升级方案:LXC 系列离心萃取机串联方案三大优势
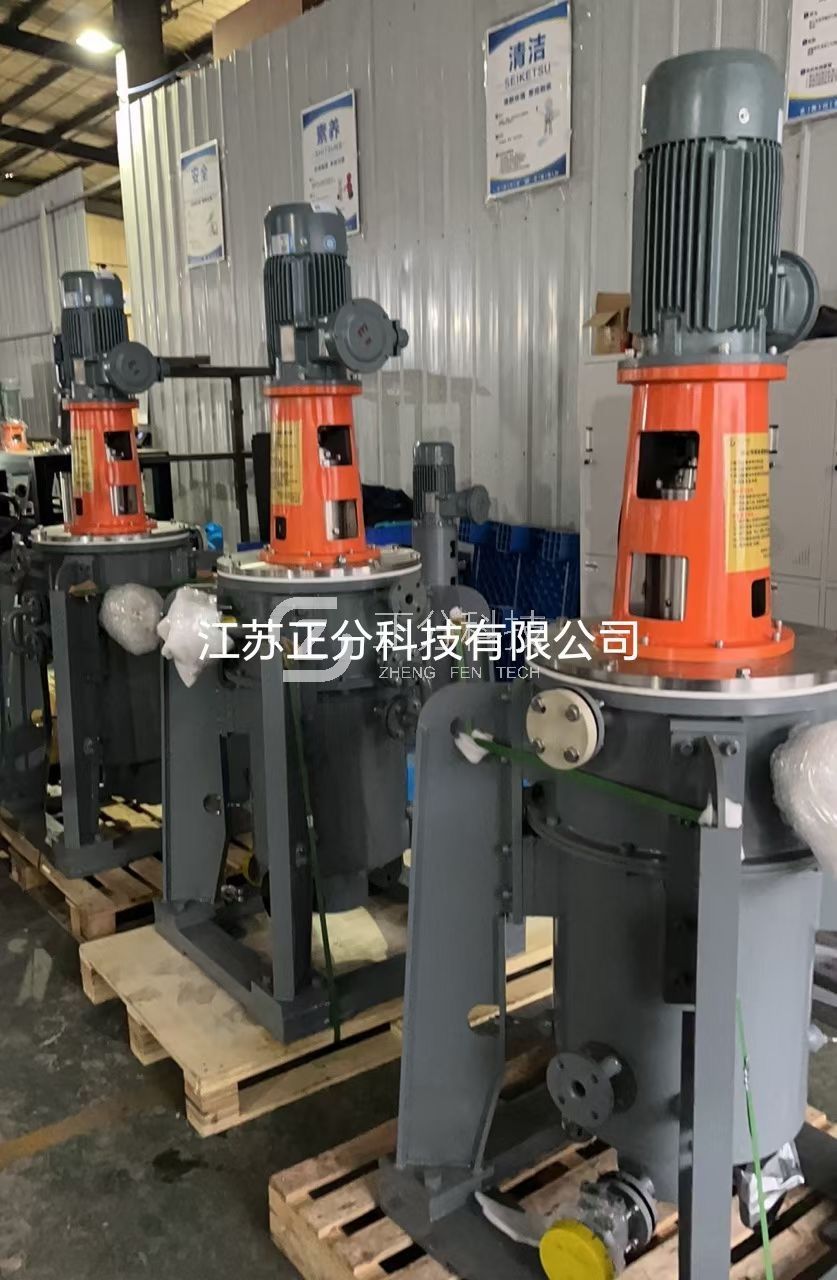
结合企业物料特性与生产目标,江苏正分科技定制两台 LXC-150 搭配一台 LXC-250 的串联萃取方案,依托设备强化传质分离特性、模块化结构设计、稳定参数调控能力,完成整条提取工序优化。
模块化结构,工艺调试与产能扩容灵活可控
中试与工业化生产顺畅衔接:两台 LXC-150 设备作为中试验证单元,在贴近实际生产工况下完成流比、温度等工艺参数试验,验证得到的稳定工艺参数可直接用于 LXC-250 工业化机组投产,规避工艺放大带来的生产波动风险。
多级逆流组合适配产能:LXC-250 机型支持单级至五级逆流串联组合,物料处理通量区间覆盖每小时一百至三千升,单条生产线日处理规模可达五十立方米,匹配企业年产五百吨抗生素的产能规划。
稳定参数调控,保障萃取指标持续稳定
配套 PLC 控制系统,对压力、流量、分相界面等多项运行参数持续采集监测,参数偏离设定区间时快速预警;
原料有效组分浓度出现波动时,可同步调节萃取溶剂进料流量,保障萃取收率稳定维持在百分之九十以上;
设备结构简洁,易损件少,运维操作简便,年度运维投入有效下降。
三、改造落地成效:经济效益、环保效益同步提升
经济效益:年度综合降本增收超八百万元
能耗优化幅度达百分之四十:设备内部混合结构优化,动力利用效率提升,每吨原料电耗由两千八百千瓦时下降至一千六百五十千瓦时,每年节约电费超一百五十万元;
溶剂循环利用率提升至百分之九十八:配套溶剂回收单元,萃取溶剂循环使用次数提升至两百次以上,每年减少溶剂采购支出超两百万元;
产能与外销订单同步增长:生产线日处理规模由二十立方米提升至五十立方米,生产承载能力大幅提升;抗生素成品纯度提升至百分之九十九点五,顺利满足欧盟产品标准,海外订单规模增长百分之四十,年度新增营收超一千万元。
环保效益:污染物减量,降低环境治理压力
废水治理成本下降百分之七十:萃取分离效果提升,废水 COD 由八千毫克每升降至一千两百毫克每升,每年废水处理费用减少一百四十万元;
危废产出量削减百分之六十:溶剂循环复用周期拉长,危废产生量由每年三百吨下降至一百二十吨;
单位产品碳排放明显下降,助力企业推进绿色生产。
行业示范价值,赋能制药产业绿色升级
这套串联萃取工艺具备良好的移植适配性,已经在多个原料药、天然提取物项目落地应用。例如茶多酚生产项目搭载 LXC-350 机型改造后,目标组分提取率由百分之二十二提升至百分之三十五,溶剂残留控制在五 ppm 以内,成品纯度达到百分之九十九点二。
江苏正分 LXC 系列离心萃取机依托高效传质、可靠分离、稳定可控的特点,为制药液液萃取提供新的设备选型思路,助力行业朝着低耗、清洁生产方向迭代。
四、后续发展方向:机型迭代,适配多品种柔性生产
江苏正分持续推进 LXC 系列机型迭代开发,优化腔体结构与传质匹配设计,进一步缩短物料分离停留时间;同步推出 LXC-Flex 模块化机型,可快速更换萃取腔体组件,短时间内完成工艺切换,适配药企小批量、多品种的柔性生产需求。
对于制药企业来说,选用江苏正分 LXC 离心萃取串联工艺,不只是更换一套分离设备,更是搭建一套适配长期发展的清洁生产方案。该项目实践证明,通过萃取装备升级与工艺优化,制药企业可以在稳定产品品质的基础上,同步实现经济效益与环保效益协同提升。